Kurdî
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Pêvajoya Pêvajoya Pêvajoya Stûna Boxê ya EIHE Structure Steel
I. Xêzkirina nexşeya giştî
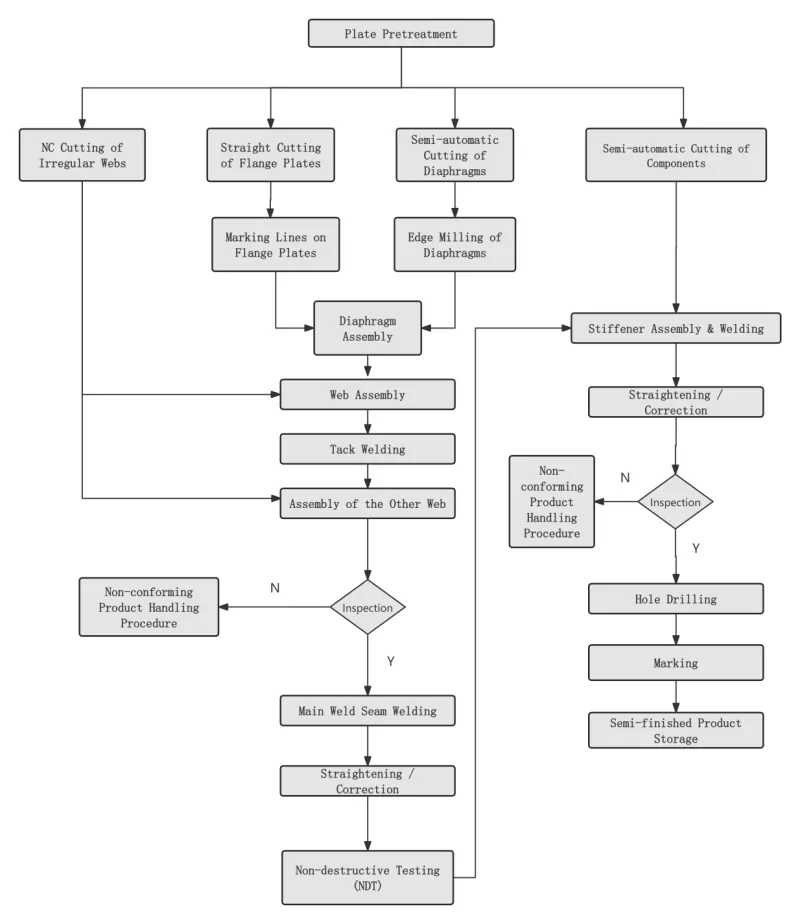
Ⅱ. Pêvajoya Key
|
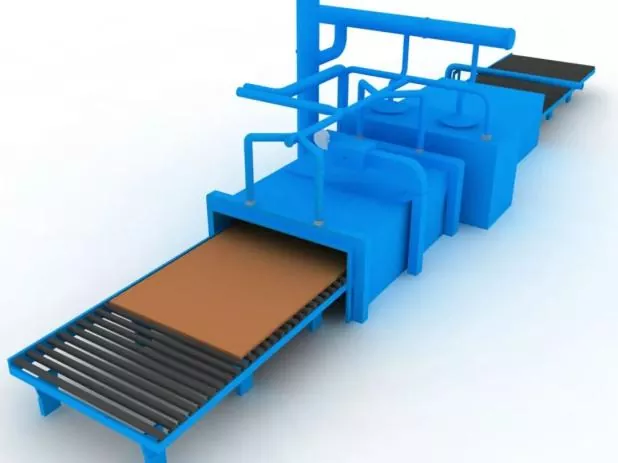
Gav 1 Pêşdermankirina Rûyê Plateya Steel |
Berî valakirina plakaya pola li gorî sêwiran an hewcedariyên pêvajoyê pêk tê. |
|
|
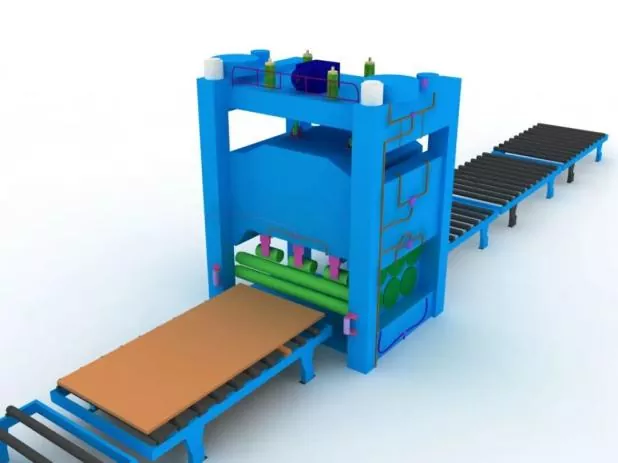
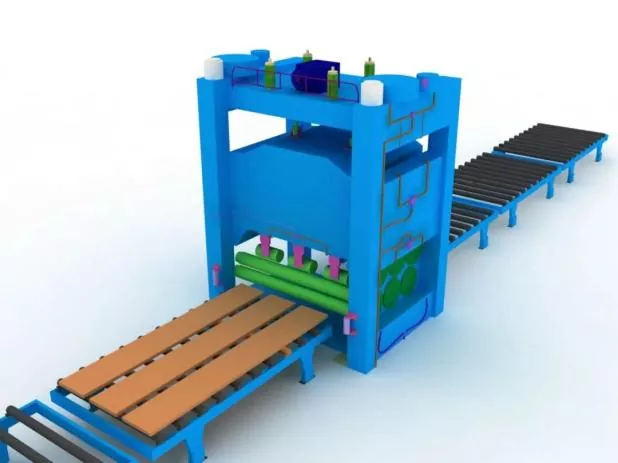
Gav 2 Rastkirina plakaya pola |
Bi tevahî rastkirin divê piştî pêş-tedawiya plakaya pola were kirin da ku rastbûna valabûnê were misoger kirin û stresa mayî ya hundurîn a plakaya pola were rakirin. |
|
|
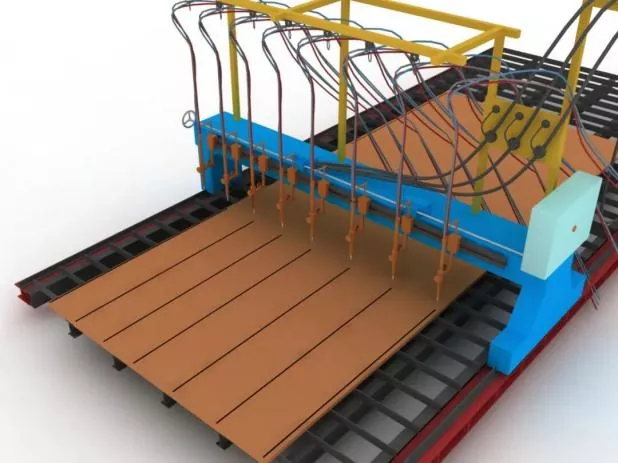
Gav 3 Kirkirin û Paqijkirina Parçeyan |
Berî birrîn, makîneya qutkirinê rast bikin, modela nozzle piştrast bikin, û aramiya zexta hewayê kontrol bikin. |
|
|
Di dema birînê de, pêşî çîçeka birrîna plakaya pola germ bikin, û leza birrîna hişk kontrol bikin. |
||
|
Gav 4 Rastkirina Duyemîn a Parçeyan |
Piştî valakirina plakaya pola tête kirin da ku rastbûna civînê piştrast bike û stresa mayî ya hundurîn a lewheyên pola kêm bike. |
|
|
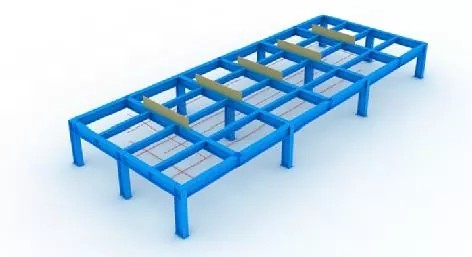
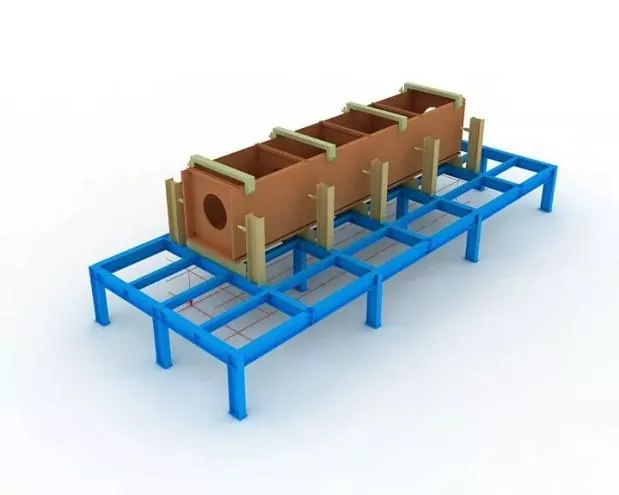
Gav 5 Mîhengkirina Jigs û Rêzên Rêzikê |
Berî kombûnê, rêzikên sêwiranê û çîpên pêşîn dê bêne danîn. |
|
|
Di dema sazkirina jig de, divê asta horizontî ya vekirina jorîn were mîsoger kirin, û hişkbûn û hêzek têr were garantî kirin. |
||
|
Hemî jig û xetên sêwiranê tenê piştî ku ji hêla personelên destnîşankirî ve têne kontrol kirin û pejirandin têne bikar anîn. |
||
|
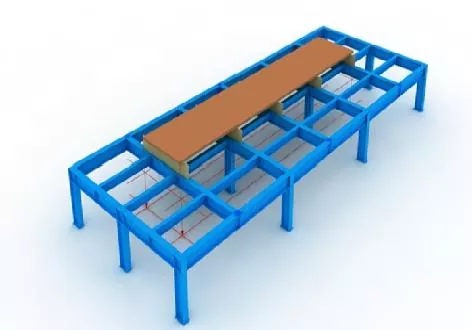
Gav 6 Pozîsyona Panela Jêrîn |
Bi rastî ji hêla xêzên plumb bob û sêwiranê ve hatî danîn. |
|
|
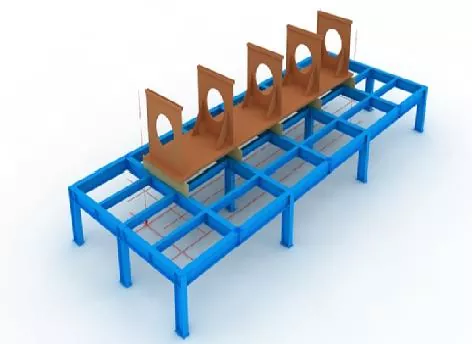
Gav 7 Meclîsa Diafragmê |
Berî berhevkirina diafragmayan, li ser panela jêrîn xêzên pozîsyonê nîşan bikin, û bi çerxek hûrkirinê zengila herikbar li her du aliyên xetan jê bikin. |
|
|
Piştî ku diafragma têne çêkirin, wan bi weldingê rast bikin. |
||
|
Gav 8 Meclîsa Webê |
Piştî ku tevn hat civandin û jêhatîbûn, wê li hember diafragmayê bi jackê ve zexm bixin, dûv re bi weldingê tamîr bikin.
|
|
|
Gav 9 Meclîsa Panela Jorîn |
Pozîsyona rastîn a panela jorîn bi bob bobê tije bikin, dûv re bi weldingê rast bikin. |
|
|
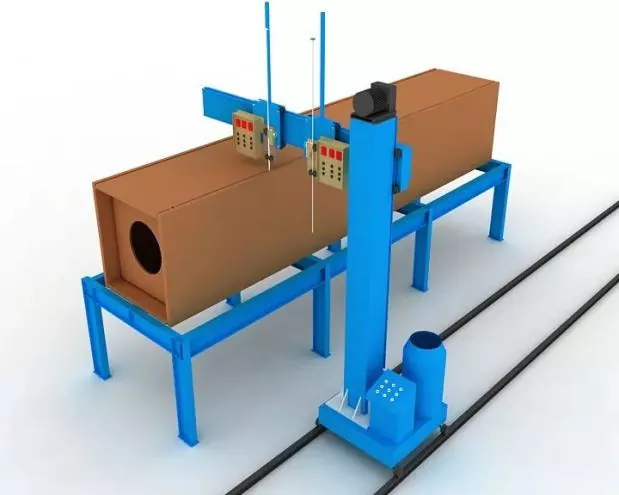
Gav 10 Welding Electroslag Diaphragm |
Welding elektroslag yek alî ji bo diaphragms tê pejirandin. |
|
|
Pêlên sifir ên ji bo destpêkirin û vemirandina arkê divê di dema welandinê de li vebûnên jorîn û jêrîn ên kunên weldingê yên elektroslagê werin saz kirin. |
||
|
Pêdivî ye ku heya û voltaja welding li seranserê pêvajoya weldingê bi hişkî were kontrol kirin, û divê bal were kişandin ser çavdêriya guheztina rengê qada welding ya elektroslagê ya li ser tevnê. |
||
|
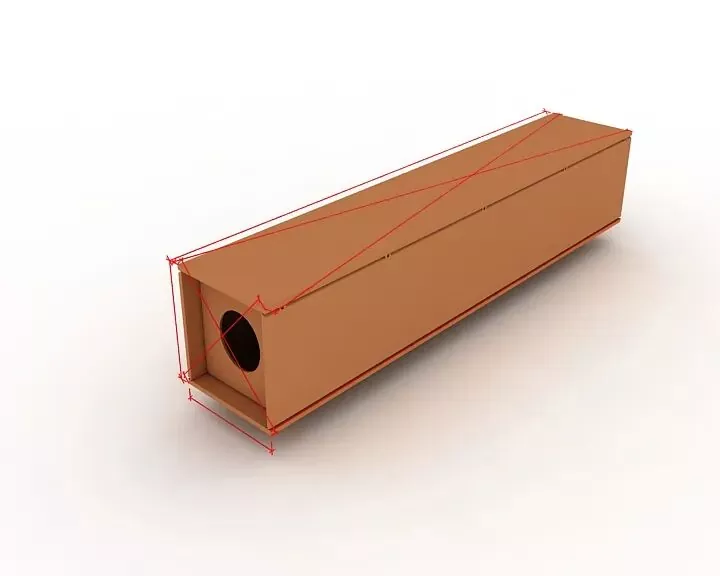
Gav 11 Kontrolkirina Giştî |
Di dema vekolînê de, balê bikşînin ser kontrolkirina ka dirêjahiya hêman, pîvanên diagonal û pîvanên beşa paşîn bi daxwazên sêwiranê û taybetmendiyê re peyda dikin, û hemî beşên derveyî toleransê rast bikin. |
|
|
Gav 12 Bidawîkirina Milling |
Piştî kombûn û welding rûyê dawî birijînin. |
|
|
Asta endaman û paralelîzma di navbera rûyê paşîn û mêşkêşanê de garantî bikin. |
||
|
Gav 13 Teqîna Qûmê û Rakirina Rûstê |
Li gorî ku piştî weldingê hewce dike, bi teqandina qûmê rakirina zikê temam bike, dûv re veguhezîne avakirina xêzkirinê. |
|
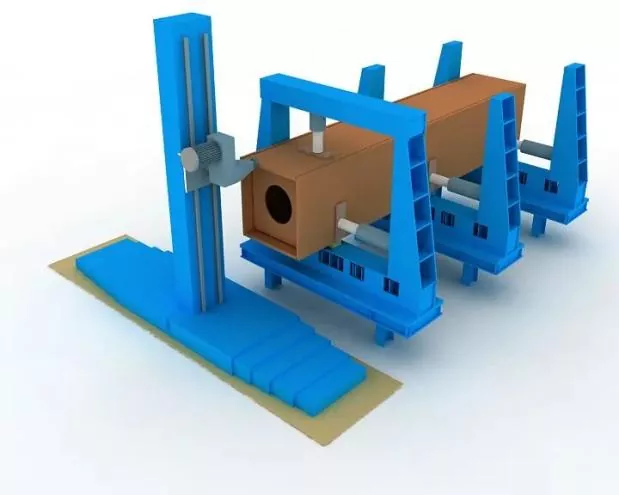
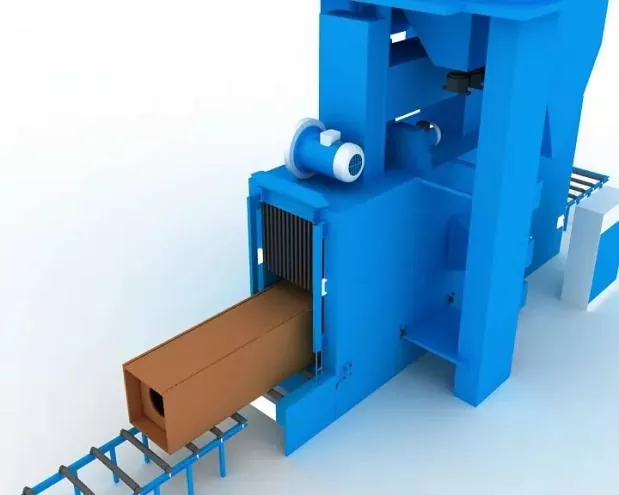
Ⅲ. Specifications ji bo Civîn, Positioning û Welding
|
Rastbûna meclîsê |
Di dema civînê de: ● Ji bo kontrolkirina deformasyona weldingê rêgezên guncav bêne pejirandin. ● Ji bo kontrolkirina pîvanên hêmanan û misogerkirina şeklê rast divê guheztinên piçûkbûna welding û deformasyona berevajî ya maqûl were veqetandin. |
|
Guhertinên destûr ji bo çêkirin û komkirina girêdanên weldê, û her weha toleransên dimensî yên pêkhateyên avahîsaziyê, divê li gorî hewcedariyên Kodê ji bo Qebûlkirina Kalîteya Avakirinê ya Strukturên Pola (GB 50205) tevbigerin. |
|
|
Civîna positioning welding |
Ew ê bi weldingkirina kemera metal a gazê ya nîv-otomatîk (GMAW) were bicîh kirin. |
|
Welder |
Welderên ku bi welding tavilê ya kombûnê ve mijûl dibin, dê sertîfîkayên qayimbûnê yên têkildar ên ku di Taybetmendiya Teknîkî ya Welding Strukturên Pola Avahî (JGJ81) de hatine destnîşan kirin, bigirin. |
|
Position of tack welds |
Positiona weldeyên tîrêjê: Divê weldeyên birêkûpêk ji destpêk û dawiya weldeyên fermî dûr bikevin, û divê li quncik, kevroşk, daw û deverên din ên krîtîk ên ku dibin sedema hêza avahîsaziyê û kêmasiyên xebatê de neyên danîn. |
|
Ji bo girêkên T-ê, welding bi tîrêjê: Divê ji her du aliyan ve bi awayekî simetrîk bête kirin; di vê navberê de, bi qasî ku gengaz be ji weldakirina tîrêjê ya di hundurê hêlînê de were dûr kirin. Ji bo şuştina zozanê ya bi tevayî: Ji bo şûştina paşîn, wek mînak, şûştina paşîn divê li ser hêlînê were kirin. |
|
|
Civîn û helwêstên welding lewheyên pişta welding û her weha lewheyên rijandin û avêtinê divê bi standardên têkildar re tevbigerin. |
|
|
Materyalên welding |
Materyalên weldingê yên ku ji bo kombûn û weldingê têne bikar anîn divê bi yên ji bo welding fermî re hevaheng bin, ango, heman materyalên weldingê yên ku di weldinga fermî de têne pejirandin. |
|
Ji bo welding di navbera pola bi hêz û pola kêm-hêz de, materyalên weldingê li gorî pola pola kêm-hêz têne hilbijartin. |
Nûçeyên peywendîdar
- Silavên Roja Neteweyî ji Struktura Eihe Steel
- Serkeftina Pêşîn a Serketî! Projeya Fasê ya Asya Pasîfîk ku ji hêla Eihe Steel ve hatî girtin
- Nûvekirina Kalîteyê Pejirandin! Eihe Bi domdarî şopa Bazara Gerdûnî berfireh dike
- Radestkirina Struktura Steel EHSS ji bo Balafirgeh & Stasyonan
- Bala xwe bidin Pêşkeftina Gerdûnî: Komeleya Pîşesaziya Struktura Steel Shandong bi serfirazî Konferansa Veguheztina Ezmûnê li ser Navneteweyîbûna Pîşesaziyê li dar dixe
- EHSS Tenê 8-emîn Foruma Pêşkeftina Kalîteya Bilind a Struktura Steel Shandong & Konferansa Salane ya SSSIA ya 2026-an li Qingdao bi Serkeftinek Tevahî Mêvandar kir.
Ji min re peyamek bihêle