Kurdî
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Analysis of Steel Structure Production Technology
Ⅰ. Têgihiştinî
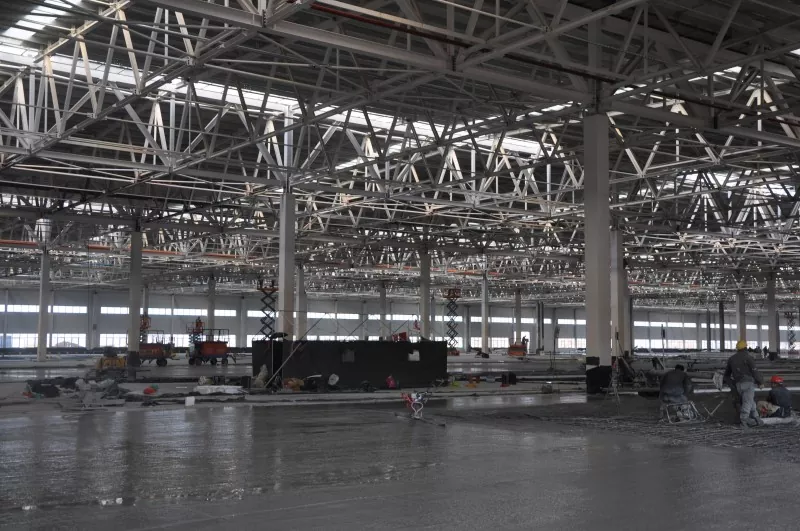
Çêkirina avahiya polapêvajoya veguhertina xêzên sêwiranê li pêkhateyên strukturên laşî ye. Bingeha wê ev e ku meriv materyalên pola di nav endamên strukturên pola yên jêhatî de li gorî hewcedariyên sêwiranê bi prosedurên hilberîna fabrîkî ve bişopîne, di heman demê de ku taybetmendiyên beşê yên pola bi bingehîn nayê guhertin.
Teknolojiya hilberîna strukturên pola bi gelemperî mîna ya çêkirina mekanîkî ye. Lêbelê, ji ber ku hilberên strukturên pola di dawiyê de li cîhên avahîsaziyê têne berhev kirin, pêvajoyên wê giraniyê didin ser kontrolkirina rast û pêşîlêgirtina deformasyonê.
Ⅱ. Nexşeya Pêvajoya Pêvajoya Hilberîna Avahiya Steel
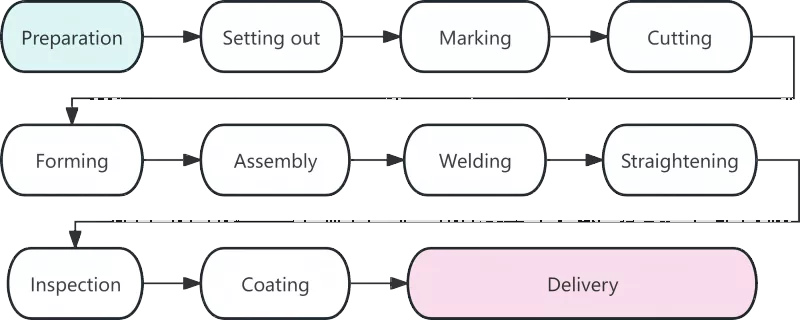
Ⅲ. Analîzek Berfireh ya Her Pêvajoya Xebatê
|
Doz |
Terîf |
|
Amadekirina materyalê |
Amadekirina materyalê destpêka çêkirina strukturên pola destnîşan dike, û qalîteya wê rasterast bandorê li hemî pêvajoyên xebatê yên paşîn dike. Karên bingehîn di vê qonaxê de pejirandina materyalê, rastkirin û paqijkirina rûvî ye. Piştî ku materyalên pola digihîjin kargehê, belgeyên wan ên materyalê li hember hilberên rastîn têne kontrol kirin. Ji nû ve vekolîna li ser pêkhateya kîmyewî û taybetmendiyên mekanîkî ji bo polayên ku di pêkhateyên avahîsaziyê yên sereke de têne bikar anîn were kirin. Polayên deformekirî yên ku di dema veguheztinê de çêdibin divê bi karanîna rastkerên rûkal an makîneyên jacking hîdrolîk werin rast kirin. Tecrûbe nîşan dide ku bi qasî 80% ji xeletiyên pîvanê yên di valahiyê de ji madeyên xav ên nerastkirî pêk tê. |
|
Lofting |
Lofting gava yekem a krîtîk e ji bo kontrolkirina rast di çêkirina strukturên pola de. Li ser platformên veqetandî an tabloyên sêwiranê, teknîsyen li gorî xêzên sêwiranê ji bo danasîna şeklên perçeyan bi rêjeya 1:1 xêz û xêzên pêkhateyên tevhev xêz dikin. Ji bilî verastkirina pîvanên xêzkirinê, li gorî pêvajoyên têkildar divê yarmetiya piçûkbûna welding were veqetandin. Bi gelemperî, destûrek ji 1 heta 1,5 mîlîmetre ji bo her weldanek binî tê veqetandin. |
|
Nîşankirin |
Di heman demê de wekî nivîsandinê tête zanîn, nîşankirin pêvajoya karanîna şablonan ji bo nîşankirina pozîsyonên qulikê û xetên makînekirinê ji bo xêzên pêkhateyan li ser lewh û beşên pola vedibêje. Prensîba "Pêşî parçeyên mezin, paşê perçeyên piçûk" tê şopandin da ku rêjeya karanîna materyalê zêde bike. Bi sêwirana xweşbînkirî, rêjeya karanîna materyalê ya giştî dikare bigihîje 85%, û ew dikare piştî xweşbînkirina hêlînê ji% 92 jî derbas bike. |
|
Cutting |
Kuştin pêvajoya veqetandina maddeyên xav li perçeyên takekesî li ser xetên nîşankirî ye. Rêbazên birrîna sereke qutkirina gazê, qutkirina plasma û qutkirina lazerê pêk tîne. Serlêdana berfireh a teknolojiya birrîna kontrolê ya hejmarî rastbûn û karbidestiya çêkirina avahiya pola çêtir kiriye. Hin rûvên birrîn ji bo welding rasterast bêyî pêvajoyek devê duyemîn jêhatî ne. |
|
Damezrandin |
Pêkhateyên ne-xêzkirî yên wekî tîrêjên kelandî û lûleyên çeleng divê bi riya sarbûna sar an çîçeka germ ve bêne çêkirin. Kevirkirina sar di germahiya odeyê de tê kirin û ji bo pêkhateyên kevçî yên hevpar tê sepandin. Ji bo kelandina germ, pola berî qulandinê di 900-1100°C de têne germ kirin, ku ev yek ji bo lewheyên stûr an pêkhateyên bi tîrêjên guheztinê yên piçûk têne pejirandin. |
|
Civîn |
Civîn tê wateya berhevkirina beşên pêvajoyî yên ku ji hêla xêznameyê ve tê xwestin û bi demkî rastkirina wan bi weldingê ve girêdayî ye. Pêvajoya komkirinê ya standard wiha ye: Kulîlkên lihevhatinê yên lewheyên flangeyê biqelînin → Kulîlkên li ser lewheyên tevneyê rakin → Bi makîneya berhevkirinê ve cîhek rast bi dest bixin → Civîna bêkêmasî ya pola T-beşê yekalî → Meclîsê bizivirînin û pêkhatina giştî biqedînin. |
|
Welding |
Welding di çêkirina strukturên pola de bi pêdiviyên teknîkî yên bilind û kontrolkirina kalîteyê ya hişk prosedûra bingehîn e. Rêbazên weldingê yên ku bi gelemperî têne bikar anîn weldingkirina kemera binavkirî ya otomatîkî, welding bi gaza CO₂ û welding kevana metalê ya parastî hene. |
|
Rastkirin |
Stresa germî ya ku di dema weldingê de çêdibe dê bibe sedema deformasyona pêkhatê, ku dê bi rastkirinê were rakirin da ku şeklê geometrîkî yê orjînal were vegerandin. Rêbazên rastkirina hevpar rastkirina mekanîkî, rastkirina agir û rastkirina hevgirtî pêk tê. Germkirina li ser heman pozîsyonê ji sê caran zêdetir nayê kirin, û germbûna zêde bi tundî qedexe ye. |
|
Berçavderbasî |
Di tevahiya pêvajoya hilberînê de derbas dibe, teftîşê ji bo kalîteya hilberê wekî garantiyek sereke dike. Kontrola qonax bi piranî vekolîna maddeya xav, vekolîna di pêvajoyê de û vekolîna piştî weldingê vedigire. Kêmasiyên kujer ên wekî şikestin û tevhevbûna netemam di hundurê weldeyan de destûr nayê dayîn. |
|
Rû |
Kişandin ji bo strukturên pola parastina dijî-korozyon û agir peyda dike. Pergala nixumandina standard ji sê tebeqan pêk tê: primera epoksî ya dewlemend-zinc, kincê navîn ê hesinê mîkrokî epoksî, û topê polîuretan an fluorocarbon. Dê cilê êgir-berxwedêr di gelek qapên zirav de were sepandin. Germahiya hawîrdorê ya ji bo xebitandina xêzkirinê divê ji 5 °C kêmtir nebe, nemahiya têkildar divê ji %85 derbas nebe û germahiya rûbera pola herî kêm 3 °C ji xala dewê bilindtir be. |
|
Delivery ji Factory |
Radestkirin qonaxa paşîn a çêkirina avahiya pola ye. Pêkhateyên ku di vekolîna dawîn de derbas dibin dê jimar û nîşaneyên rêzikên yekta werin destnîşan kirin. Dê pêkhate li gorî rêza sazkirinê di koman de werin berhev kirin. Dê blokên darîn an jî çîpên gomî di navbera pêkhateyan de werin danîn da ku pêşî li xişandina xêzkirinê bigirin. |
IV. Trendên Pêşketinê yên Teknolojiya Hilberîna Avahiya Pola Nûjen
Struktura pola ya nûjenhilberandin her ku diçe jîr û mekanîze dibe ku rastbûn û karbidestiya hilberînê baştir bike. Teknolojiya kontrolkirina hejmarî, welding otomatîk, serîlêdana BIM û simulasyona virtual ji bo pêş-civînê meylên pêşkeftina pêşerojê yên pîşesaziyê temsîl dikin.
Hilberîna strukturên pola pergalek bêkêmasî ye ku pêvajoyên ji nêz ve girêdayî, hewcedariyên rastbûna bilind û kontrolkirina kalîteyê ya hişk vedihewîne. Her prosedurek ji sêwiranê heya xêzkirinê rasterast bandorê li kalîteya hilberên qedandî dike. Bi serîlêdana berfireh a teknolojiyên aqilmend re, dê standardên hişktir ji bo strukturên pola bêne pejirandin, ku rê li ber baştirkirina kalîteya hilberê veke.
Nûçeyên peywendîdar
- Meriv çawa Mezinahiya Minasib ji bo Avahiyek Stable Hespê Steel Hilbijêre?
- Civîna Struktura Pola Ser-Malê + Xebata Avakirina Hilgirtina Yekgirtî + Nêrînên sereke
- Çima Ji bo Jiyana Nûjen Çêkirina Xaniyê Çarçoveya Steel Prefab Du Qat Hilbijêre?
- Neh xalên sereke ji bo sêwirandin û avakirina avahiyên fabrîqeya strukturên pola
- Çawa Dikare Çêkirina Avahiya Mirîşkan Birêveberiya Parzûnên Çûkan baştir bike?
- Avahiyên Pîşesaziyê yên "Locomotive-Style": Divê Ofîsa 3-Qat Polî be an Beton be?
Ji min re peyamek bihêle